气候变化是当今世界面临的严峻挑战,大规模控制温室气体二氧化碳排放迫在眉睫。在我国,钢铁、化工等行业是支柱产业,但它们排放的烟气成分复杂、变化多端,就像一锅“大杂烩”。要把这锅“大杂烩”里的二氧化碳单独“提取”出来,传统的碳捕集技术(CCUS)就像用勺子捞针——效率低、耗能高,让人头疼。
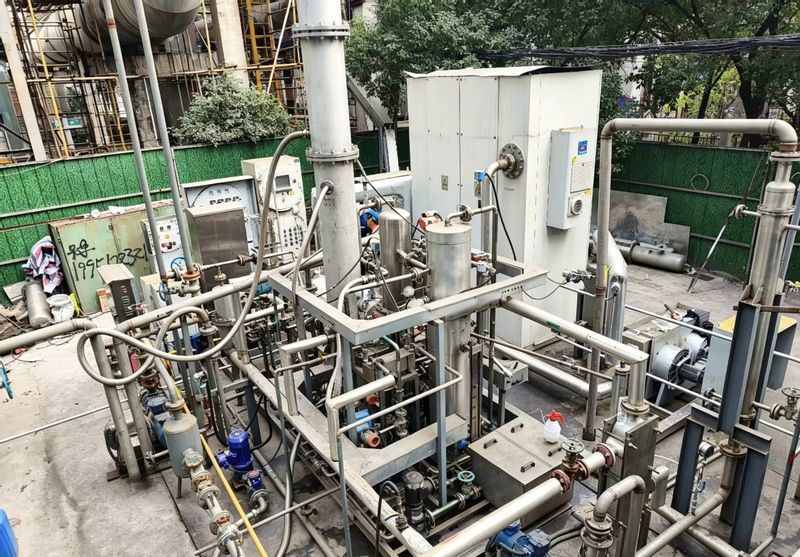
图片说明:项目全景图
华东理工大学田程程教授团队换了个思路,不只在某一个环节上修修补补,而是把“捕集—再生—转化”串成一条完整的生产线,其“工业烟气CO2捕集及转化利用全链条技术”项目成果亮相第二十六届中国国际工业博览会。
团队通过阐明烟气湍流流动、雾滴颗粒运动与CO2迁移转化的关联机制,研发微界面振荡捕集/再生/反应技术原理、工艺和装备,“微界面振荡捕集”这把“金钥匙”,打开了“低成本捕集—低能耗再生—CO2甲烷干重整制合成气”的全链条技术路径,并在工业中试中交出了亮眼答卷。
全链条协同,突破传统CCUS三道坎
传统CO2捕集系统面临着“大而笨”、能耗高、稳定性差三道坎。不仅占地面积大,还需要灌入大量吸收液,投资成本高,再生工艺的能耗更是居高不下。更棘手的是,催化剂在高温下容易“罢工”——结焦积碳、失活,转化率低、选择性差,装置难以长周期稳定运行,各环节还缺乏协同优化。
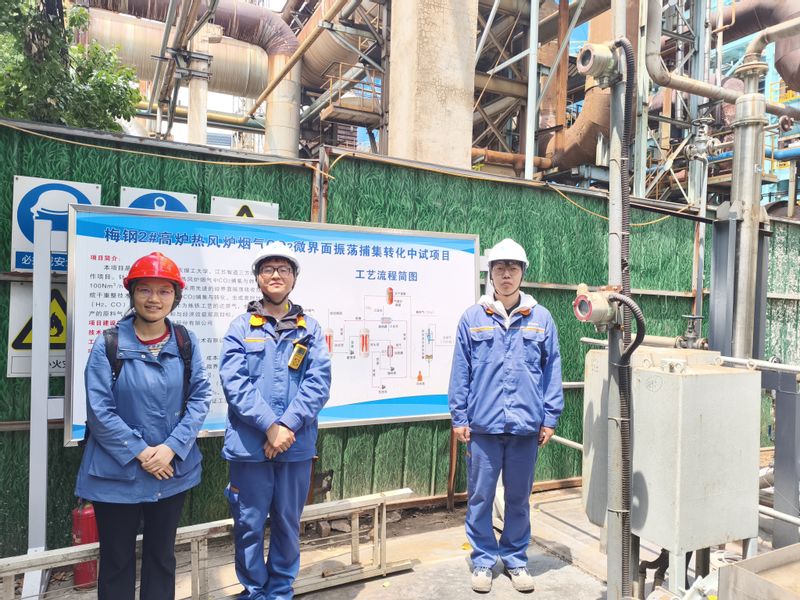
图片说明:项目现场指导图
团队对症下药,逐环节突破。在捕集环节,他们研发了以微界面振荡为核心的捕集工艺和装备,利用强旋流破碎吸收液射流,通过微液滴自转、公转诱导界面振荡,增大气液接触面积并强化传质,实现设备高度和占地降45%以上。在再生环节,团队开发了微液滴旋流振荡再生技术。该再生技术利用冷热胺液旋流混合与微界面振荡强化传热和CO2脱气,减少无效加热,结合强化传质使循环胺液量下降,再生能耗降低35%以上。在转化环节,团队设计了以双活性中心协同催化和微界面振荡为核心的重整催化剂及反应器。通过碳沉积与消除的动态平衡提高稳定性,实现CO2/CH4转化率整体超过85%,合成气选择性接近100%,催化剂寿命超过4000小时。所得合成气可用于甲醇、烯烃等高附加值化工产品生产,拓展捕集后CO2的利用途径,真正把捕集来的二氧化碳“变废为宝”。
区别于传统CCUS技术各环节独立优化、缺乏系统集成的局限,该项目构建了全链条协同匹配的技术路径,在捕集、再生、转化三个环节均实现关键核心技术突破,形成模块化放大的成套装备能力。
中试战绩,稳定运行,成本减半
该技术已在中国宝武钢铁集团上海梅山钢铁股份有限公司2#热风炉烟气系统完成百吨级烟气CO2捕集转化制合成气中试应用验证,连续稳定运行3个月以上,捕集率超过95%,捕集成本从传统工艺的380元/tCO2降至约190元/tCO2,反应CO2/CH4转化率均超过85%,合成气选择性近100%,结合系统余热回收,与常规路径相比能耗降低40%以上,成本减半。
与煤制同规模合成气相比,可实现减碳>60%。百吨级中试装备自投运以来整体运行稳定,具有反应效率高、资源化利用效果好、系统运行可靠等特点。
该技术为钢铁行业CO2资源化利用提供了有效工程示范,也为工业尾气协同减排与绿色制造体系建设提供了重要技术支撑。
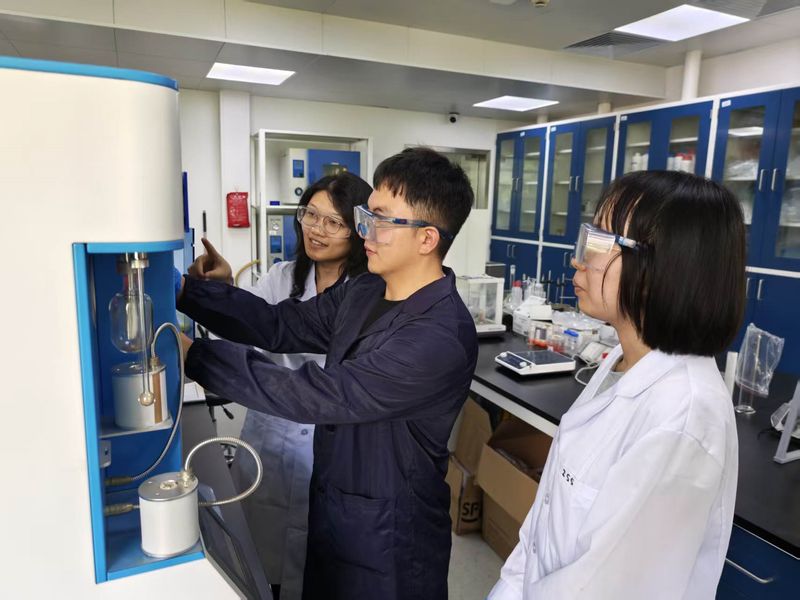
图片说明:实验室指导学生
相关成果目前已发表相关论文10余篇,牵头制定化工行业标准3项,授权专利14件,获2025年四川省科技进步一等奖。团队正推进万吨级工程示范,该技术具备模块化放大并服务化工、钢铁等行业绿色低碳转型的产业化前景,在成本压降、节能环保和产能提升等方面经济效益与环保效益显著,对推动高排放行业绿色低碳转型具有重要意义。
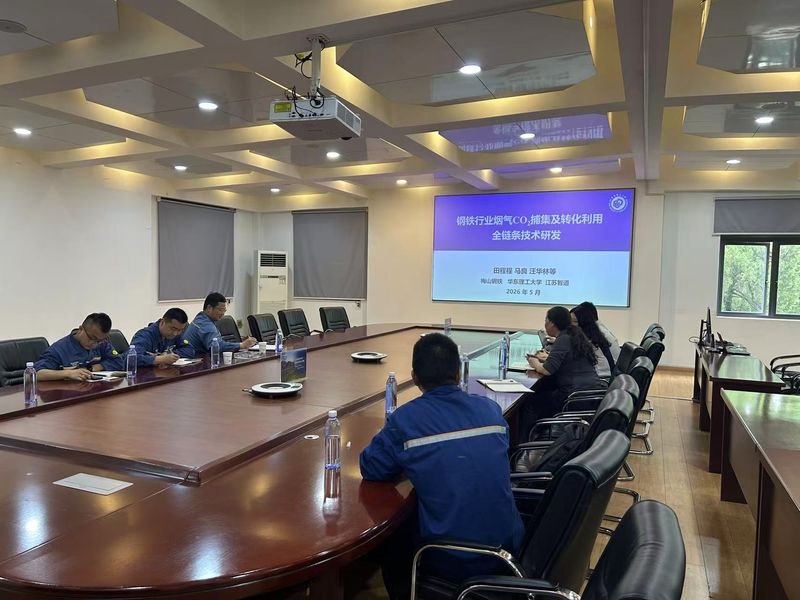
图片说明:在企业现场讨论